
车间里干了快二十年的老张有个习惯,看图纸先不看形状多复杂,先翻到尺寸栏,拿指甲盖在公差那一行划一下。±0.01,他会停两秒;±0.05,他直接递给徒弟。不是摆架子,是他太清楚这两秒意味着什么——0.01毫米,不到一张A4纸厚度的十分之一,大约是一根头发丝直径的六到八分之一。在这个尺度上,机床稍微喘口粗气,尺寸就出去了。
很多人把“公差0.01mm”当成一个可以“要求”出来的结果,但在实际加工现场,它是一个需要从设备、环境、工艺路径到检测方式整套系统一起绷住才能守住的结果。守住了,是精品;松一点,可能就是废品。下面这些东西,是鑫创盟在每天跟这类图纸打交道的过程中攒下来的判断,不复杂,但都是真金白银换来的。
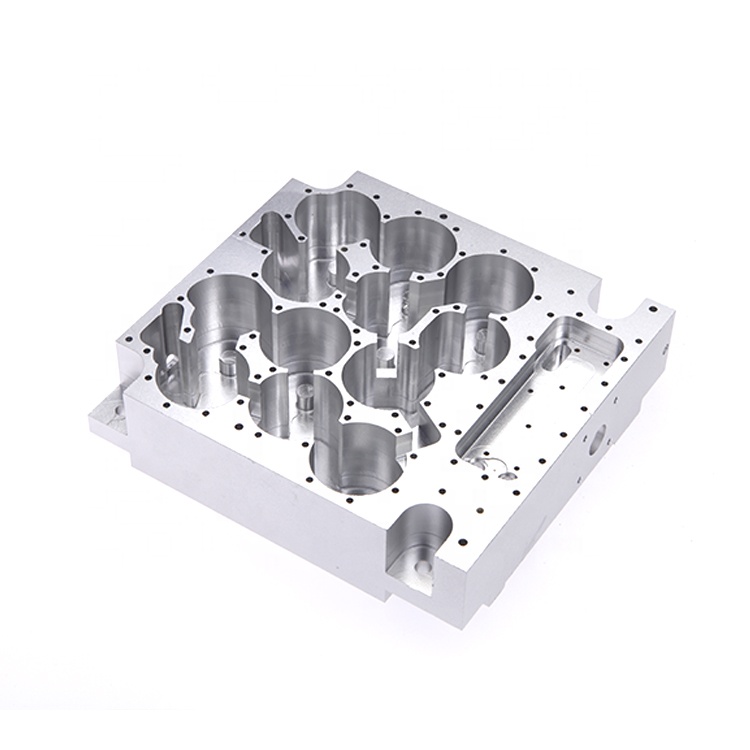
先说工艺。 0.01mm的公差,单一工艺往往兜不住,靠的是“粗活细活分开干”。淬火件如果直接在CNC上硬扛,热处理变形会把精度吃掉,稳妥的做法是CNC先粗加工留磨量,热处理完再上磨床把最后那几丝找回来。慢走丝在异形槽、微小孔和薄壁件上有天然优势——没有切削力,不会把薄壁件顶变形,精度可以压到±0.003mm上下。鑫创盟的工艺排布也是这个逻辑:CNC铣削扛复杂结构和多孔位,常规能稳在±0.01mm;一旦遇到轴类、薄壁或者需要镜面级的表面,精密磨削接棒,精度往±0.002mm走,表面粗糙度拉到Ra0.2μm。
| 工艺路线 | 适合的零件特征 | 0.01mm公差下的实际表现 | 表面粗糙度参考 |
|---|---|---|---|
| 精密CNC铣削 | 复杂轮廓、多孔位、非回转体 | 可稳定覆盖±0.01mm,但依赖恒温和刀具管理 | Ra0.8μm左右 |
| CNC粗加工 + 精密磨削 | 轴类、套类、薄壁平面件 | 磨削段可到±0.002mm,是守0.01mm最稳的组合 | Ra0.2–0.4μm |
| 慢走丝线切割 | 异形槽、微小孔、淬硬材料、薄壁 | ±0.003mm量级,无切削力,变形风险最低 | Ra0.4μm左右 |
真正拉开差距的,不是机床型号,是“热”和“测”。 温度这件事,说出来像常识,做起来全是细节。车间温度浮动5℃,一根500mm长的工件就能因为热胀冷缩差出0.01到0.02mm。所以干0.01mm公差的活,恒温车间不是加分项,是入场券。鑫创盟的做法是把加工环境控在温差±1℃以内,让机床、夹具、工件和量具处在同一个温度场里,避免“早上干的孔和下午干的孔对不上”这种事。检测端更直接:卡尺精度0.02mm,在0.01mm公差面前基本只能看个大概;千分尺精度0.001mm,是外径内径检测的性价比底线;真要判形位公差和孔位,三坐标绕不开,但三坐标测一个件十到三十分钟,成本摆在那里,不可能每件都上。所以合理的做法是分层——关键尺寸用三坐标或气动量仪卡死,一般尺寸用千分尺快速过,批量件靠专用检具提效率。
| 检测方式 | 精度能力 | 在0.01mm公差中的定位 | 单件耗时/成本感觉 |
|---|---|---|---|
| 游标卡尺 | 0.02mm | 不够用,只能做粗略参考 | 几秒,成本几乎为零 |
| 千分尺 | 0.001mm | 外径/内径/厚度的主力工具 | 十几秒,性价比最高 |
| 气动量仪 | ±0.5μm级 | 批量内径/外径快速全检 | 快,适合产线节奏 |
| 三坐标CMM | 0.001mm级 | 形位公差、孔位、首件和仲裁测量 | 10–30分钟,成本数百元级 |
成本这件事,得说实话。 从±0.05mm收到±0.01mm,单价翻两到三倍是行业里的常见区间,再往±0.005mm走,代价会更陡。这不是加工厂故意抬价,是废品率、检测时间、机床占用和恒温能耗一起堆上去的。鑫创盟在报价时通常会先问一句:这个0.01,是配合功能真的需要,还是图纸上顺手写上去的?如果只是装配余量,放到±0.02甚至±0.03,成本可能直接下来一截,交期也更从容。但如果确实是医疗植入物、精密轴套这类不能退让的场景,那就按不能退让的干法来。比如一个典型的轴套件,内径Φ12H6,公差带是+0.011/0,鑫创盟在恒温车间里配合三坐标全检,能把圆度压在0.003mm以内。再比如骨科植入物试模件,TC4钛合金,内孔圆度要求≤0.01mm且不允许微裂纹,靠的是五轴联动加专用夹具把装夹变形和切削热同时摁住。
| 公差档位(大致) | 相对±0.05mm基准的成本感觉 | 采购端值得先问自己的一句话 |
|---|---|---|
| ±0.05mm | 基准 | 是不是大多数非配合尺寸都可以停在这里? |
| ±0.02mm | 温和上浮 | 装配真的需要这么紧,还是“保险一点”? |
| ±0.01mm | 常见为2–3倍 | 这个尺寸是功能命门,还是图纸惯性? |
| ±0.005mm及更紧 | 倍数陡增,废品风险显著 | 有没有必要,有没有对应的检测预算? |
说到底,公差0.01mm零件加工考验的不是某一道工序的“极限能力”,而是从工艺排序、环境控制到检测策略的一整套一致性。鑫创盟这些年接过的图纸里,真正因为“机床不够好”翻车的极少,更多的问题出在热没控住、装夹把薄壁压变形了、或者检测手段和公差等级不匹配,量都量不准,更谈不上稳。0.01毫米很小,但它划出的那条线很清晰:线这边是可以批量的精密,线那边是靠运气的手艺。把这条线守住,靠的是对细节的敬畏,不是一句口号。
以上是《公差 0.01mm 零件加工:一根头发丝里藏着的分水岭》的介绍,原文链接:https://www.xcmjd.com/hynews/10794.html
 微信
 13392859896
 137831666
 sales@xcmjd.com
